

Antecedentes da procura de CDR: Intersecção entre a transição energética e a gestão de resíduos
A urbanização global e o aumento do consumo conduziram a um crescimento explosivo da produção de resíduos. Os dados do Banco Mundial indicam que os resíduos sólidos urbanos (RSU) ultrapassam anualmente os 2 mil milhões de toneladas, prevendo-se que atinjam 3,4 mil milhões de toneladas em 2050. Tendo como pano de fundo os objectivos globais de "carbono duplo", os países estão a procurar vias para reduzir a dependência dos combustíveis fósseis. O RDF (Combustível Derivado de Resíduos) - uma tecnologia que converte resíduos em combustível sólido padronizado - está alinhado com as necessidades de gestão de resíduos e de transição energética.
A diretiva comunitária relativa aos aterros reduziu significativamente a deposição de resíduos biodegradáveis em aterros, criando vastas oportunidades de mercado para os CDR. O tratamento mecânico-biológico (MBT) é o principal método de produção de CDR na Alemanha, Áustria e outros países. As iniciativas chinesas "dual-carbon" e "cidade sem resíduos" estão também a acelerar o crescimento do mercado de CDR. A indústria do cimento, com os custos do carvão a representar quase metade das despesas de produção, representa um sector de aplicação fundamental para os CDR.
Pressões ambientais e desafios técnicos na produção de CDR
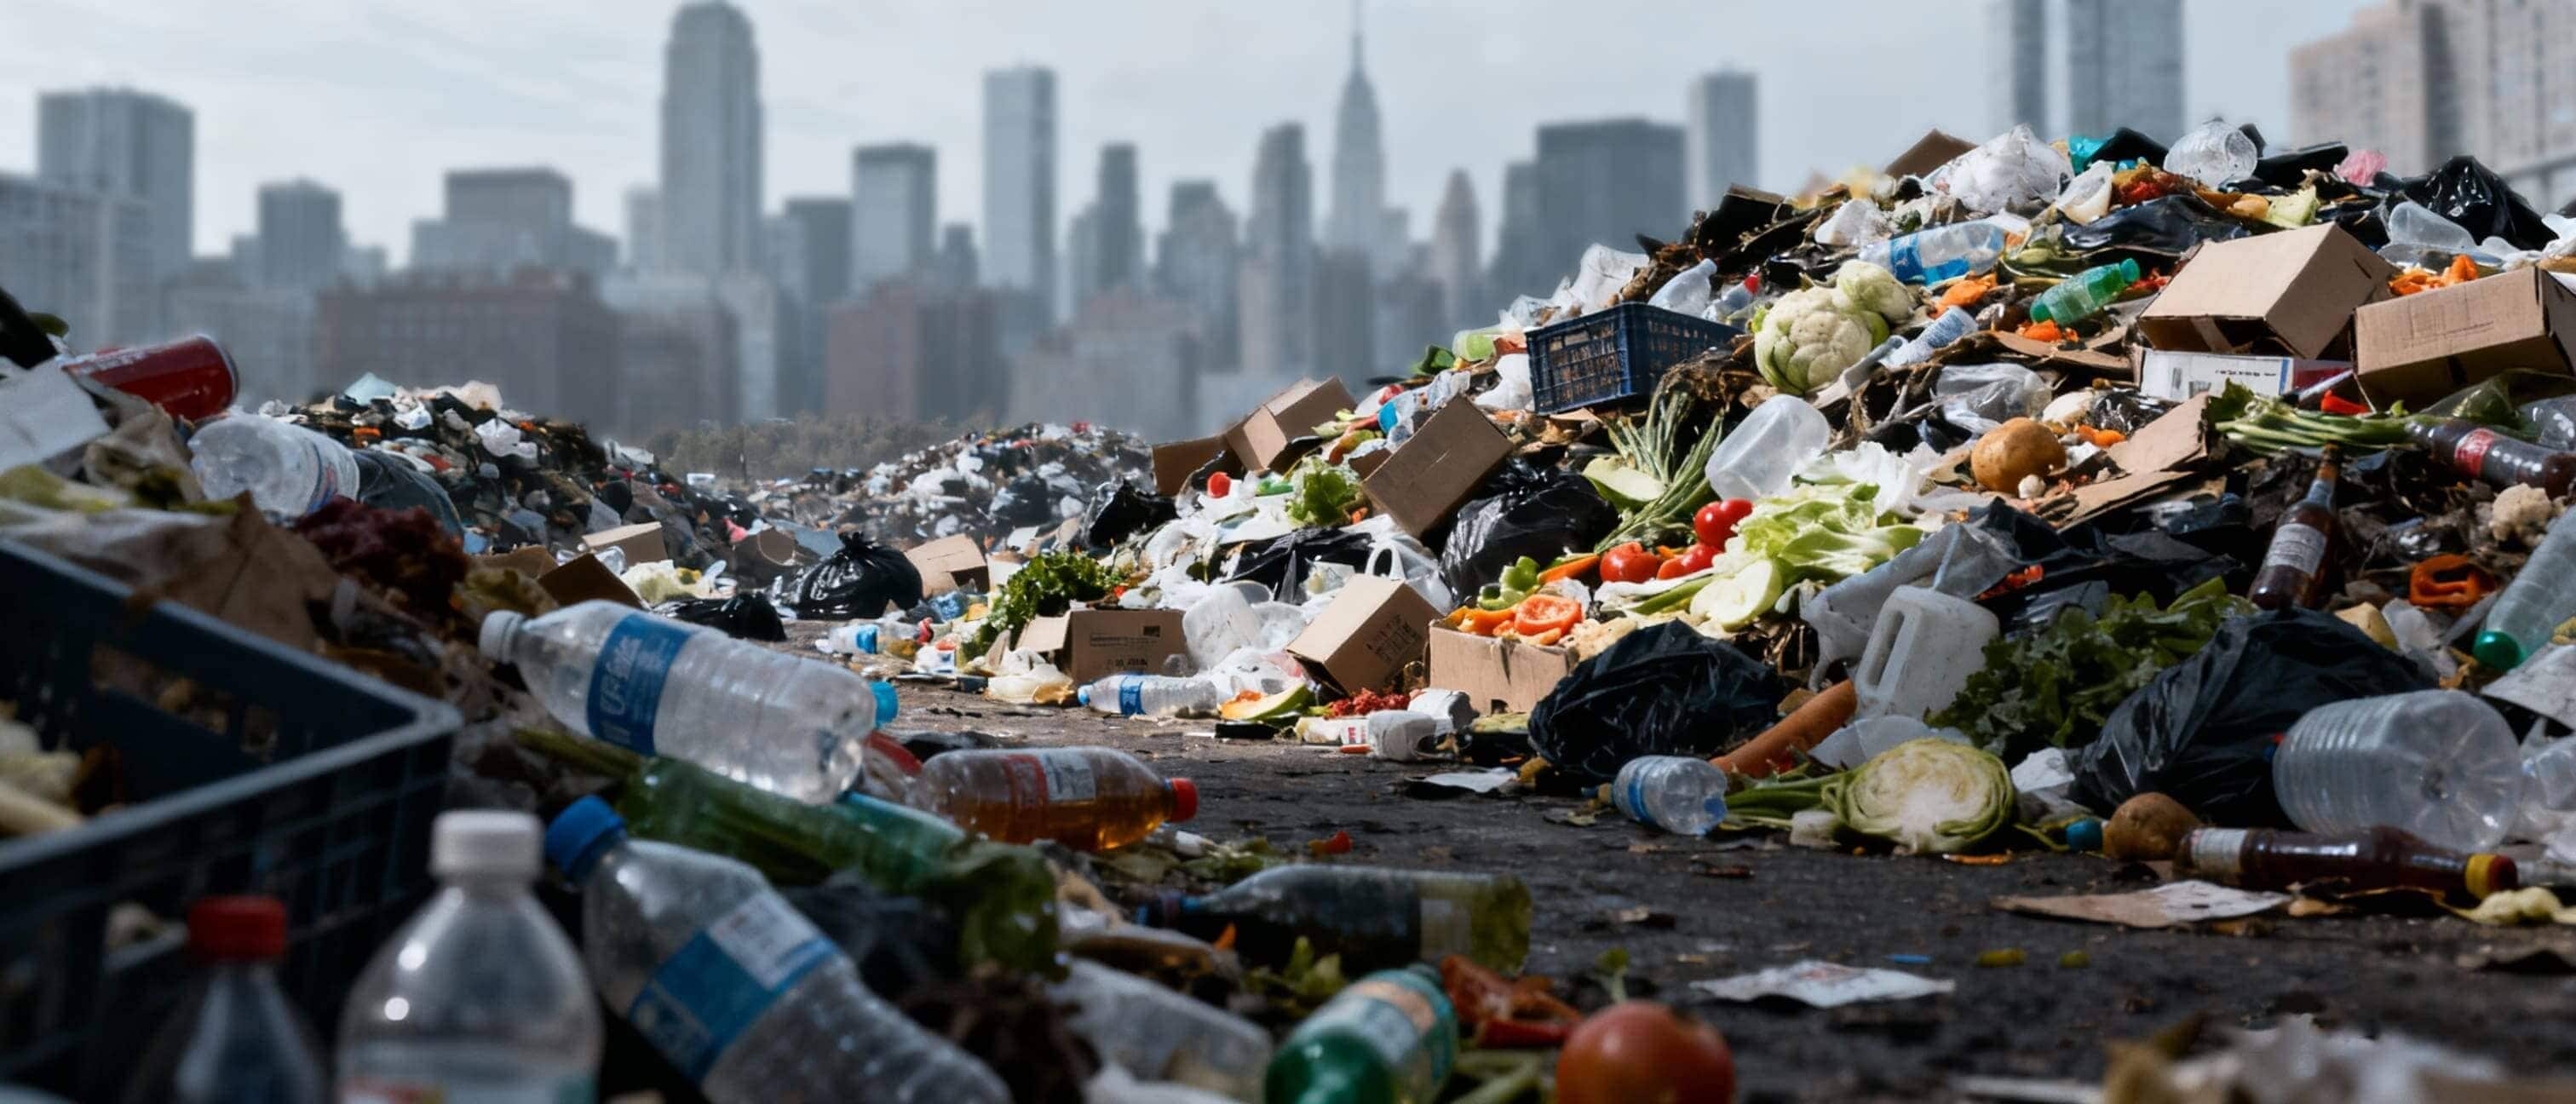
Pressões ambientais: A deposição tradicional em aterro consome recursos terrestres, gera metano e polui as águas subterrâneas. A poluição anual por plásticos excede os 70 milhões de toneladas a nível mundial, com uma taxa de reciclagem inferior a 10%. A redução da deposição em aterro e o aumento da eficiência dos recursos são prioridades globais urgentes.
Estrangulamentos técnicos:
- Complexidade das matérias-primas: A composição dos RSU varia consoante a estação do ano, a região e o nível económico, conduzindo a inconsistências na humidade, no valor calorífico e nos poluentes (por exemplo, cloro, metais pesados).
- Dificuldade de pré-tratamento: Nos países em desenvolvimento, os resíduos de cozinha com elevado teor de humidade e baixo valor calorífico constituem 40-60% dos RSU, aumentando os custos de pré-processamento.
- Viabilidade económica: As flutuações do preço do carvão afectam a competitividade do CDR. Quando os preços do carvão são baixos, os rígidos custos de recolha, pré-tratamento e processamento do CDR impedem a sua vantagem no mercado.
Quadro 1: Comparação das caraterísticas das matérias-primas de CDR e dos desafios de processamento
| Tipo de matéria-prima | Principais desafios técnicos | Necessidades de pré-tratamento | Poder calorífico (kcal/kg) |
| Resíduos sólidos urbanos | Composição complexa, elevada humidade | Trituração grosseira, separação magnética, trituração fina, secagem | 3,000-5,500 |
| Resíduos sólidos industriais | Níveis incertos de poluentes | Trituração, seleção, homogeneização | 4,500-8,000 |
| Resíduos agrícolas e florestais | Propenso a emaranhar-se, humidade elevada | Secagem, trituração, moldagem | 3,500-4,500 |
| Resíduos de construção ligeiros | Composição complexa, triagem difícil | Triagem em várias fases, classificação por ar, separação magnética | 3,500-4,800 |
Soluções de fabrico RDF e configuração de equipamento
Sistemas de pré-tratamento e de seleção:
- RSU: "Trituração grosseira + separação magnética + trituração fina" para obter partículas de 30-50 mm.
- Resíduos industriais (por exemplo, têxteis, couro): Trituração melhorada com designs anti-enrolamento.
- Resíduos de construção: A "trituração mecânica + classificação por ar + separação magnética" melhora a recuperação de combustível para >75%.
Sistemas de processos principais:
- Sistema de trituração: Triturador de duplo eixo para RSU/resíduos sólidos/artigos volumosos.
- Sistema de triagem: Separadores magnéticos para metais ferrosos; separadores ópticos (NIR) para plásticos/papel.
- Sistema de secagem e conformação: Os secadores rotativos reduzem a humidade; os moinhos de anel/peletes formam combustíveis normalizados.

Tabela 2: Plano de configuração do equipamento principal da linha de produção de CDR
| Nome do equipamento | Caraterísticas funcionais | Cenários aplicáveis | Vantagens técnicas |
| Triturador de duplo eixo | Trituração grosseira, reduzindo o volume do material | Resíduos domésticos, resíduos volumosos | Elevada eficiência de processamento, forte adaptabilidade |
| Triturador fino | Trituração fina, atingindo o tamanho ideal | Resíduos sólidos diversos | Saída uniforme, baixo consumo de energia |
| Separador magnético | Separação de metais ferrosos e outras matérias incombustíveis | Todas as matérias-primas que contenham metais ferrosos | Elevada eficiência de separação, elevado grau de automatização |
| Máquina de moldagem de CDR | Compressão de materiais triturados para dar forma | Vários materiais combustíveis | Elevada taxa de formação, densidade uniforme do produto |
| Coletor de pó | Controlo da poluição por poeiras durante a produção | Todas as ligações da linha de produção | Conformidade ambiental, melhoria do ambiente de trabalho |
| Enfardadeira hidráulica horizontal | Compressão e enfardamento de materiais para facilitar o transporte | Manuseamento de materiais antes e depois da moldagem | Elevada eficiência de enfardamento, economia de espaço |
Equipamento auxiliar e otimização de sistemas
- Sistemas de controlo inteligentes: Os sensores integrados no PLC monitorizam a humidade, o conteúdo volátil e ajustam os parâmetros em tempo real.
- Sistemas de tratamento ambiental: Os colectores de poeiras do tipo "baghouse" controlam a poeira; os sistemas de descloração evitam a corrosão nos fornos de cimento.
Melhores fontes de combustíveis alternativos e análise do valor calorífico
- Resíduos sólidos industriais: Alto poder calorífico (4.500-8.000 kcal/kg), composição estável. O combustível derivado de pneus (TDF) atinge 8.000 kcal/kg.
- Resíduos sólidos urbanos: O valor calorífico varia entre 3.000 e 5.500 kcal/kg (mais elevado em regiões desenvolvidas com menos resíduos orgânicos).
- Resíduos agrícolas e florestais: Poder calorífico do biocombustível: 3.500-4.500 kcal/kg; propriedades neutras em termos de carbono.
4. Resíduos de construção ligeiros: Recurso subutilizado com 3.500-4.800 kcal/kg;
rentável após a triagem.
Conclusão
A seleção das matérias-primas para o FTR tem um impacto direto nos resultados económicos e ambientais.
Streamline Eco Tech é especializada em I&D de equipamento de processamento de resíduos sólidos e na implementação de projectos. Contacte-nos para soluções personalizadas.


Perguntas frequentes
Que tipo de equipamento fabrica a SLECOTECH?
A SLECOTECH fabrica trituradores, moedores e linhas de lavagem/reciclagem para plásticos, madeira, borracha, papel e valorização de resíduos sólidos urbanos, e adapta-os ao seu material e à sua capacidade.
Como é que escolho a máquina de reciclagem certa?
Escolha a máquina adequada ao seu material de alimentação e ao seu objetivo: eixo único para lascas uniformes, eixo duplo para objetos resistentes, rotor duplo para grandes volumes de resíduos leves, triturador de tubos para tubos longos. Os nossos engenheiros ajudam a dimensionar a linha de produção.
A SLECOTECH fornece linhas completas de reciclagem?
Sim. Os trituradores e os esmagadores são normalmente combinados com etapas de lavagem, triagem e peletização, formando uma linha integrada concebida em função do seu material e da produção pretendida.